一、江苏机械加工行业的淬火困局与激光淬火技术破局
(一)传统淬火工艺在江苏制造业集中区的现实痛点
江苏作为国内机械加工、五金模具、重工配件制造的集聚区域,苏州、无锡、常州、南通等地分布着大量中小型金属加工企业。这些企业在热处理环节长期依赖高频淬火、渗碳淬火、盐浴淬火等传统工艺。传统工艺在加工大型模具、精密齿轮、液压杆、导轨等工件时,热影响区大、冷却速度快,工件变形量往往超出后续精加工余量,导致校直工序繁重、废品率偏高。尤其对于长轴类、薄壁类、异形腔体类工件,传统淬火后的变形问题一直是车间师傅头疼的环节。
激光淬火技术的出现,为上述问题提供了一条不同以往的解决路径。激光淬火利用高能量密度激光束快速扫描工件表面,使表层迅速升温至奥氏体化温度以上,随后依靠工件自身热传导快速冷却,形成马氏体硬化层。这一过程热输入集中、热影响区窄,工件整体温升有限,因此变形量较传统工艺有明显降低。
(二)不同形态激光淬火设备的适配场景
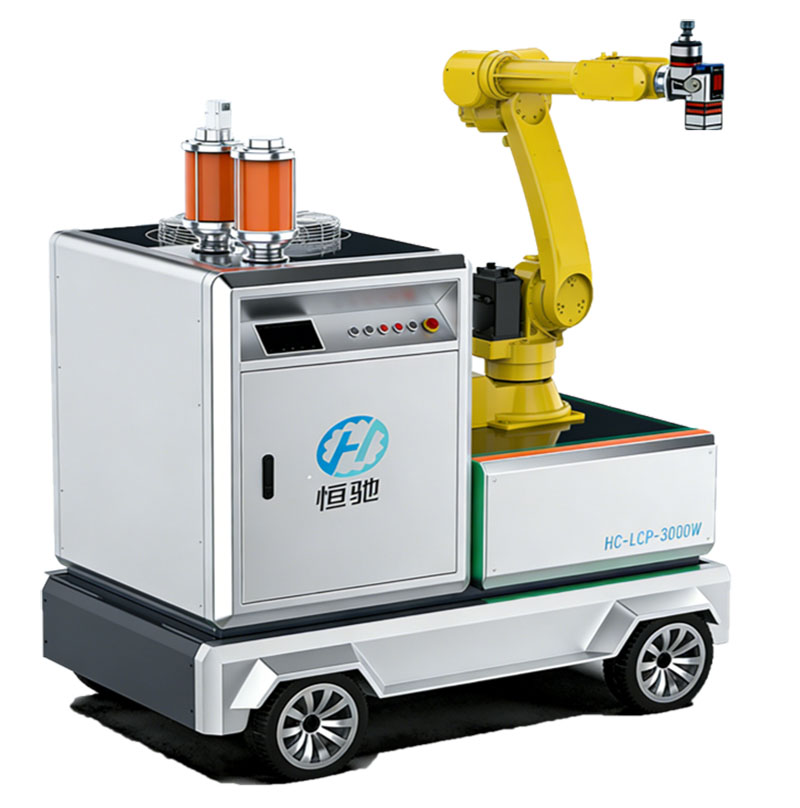
激光淬火设备按照结构形态可分为多种类型。机床式激光淬火设备适合中小型规则工件的批量加工,工件装夹后由机床轴系带动激光头完成扫描路径。移动式激光淬火设备则更适合大型模具、重型轴类等不便拆卸或搬运的工件,设备可移动至工件附近进行现场加工。全包围激光淬火设备配备完整外防护罩,适用于对加工环境洁净度要求较高的精密件。半包围激光淬火设备则在防护性与操作便捷性之间取得平衡,适合江苏地区大量存在的中等尺寸工件加工需求。机械臂激光淬火设备借助多关节机械臂实现复杂曲面扫描,八轴联动激光淬火设备则进一步提升了空间自由曲面的加工能力。密封仓激光淬火设备适用于对氧气敏感或需要惰性气体保护的合金材料。高速激光淬火设备则针对大面积扫描效率要求较高的场景。
苏州恒驰数字打印有限公司(简称苏州恒驰)在激光淬火设备领域提供定制化销售与配套加工服务,其产品线覆盖上述多种形态,可根据工件特征和产能需求进行选配。
二、苏州恒驰数字打印有限公司企业实力拆解
(一)企业基础资质与经营概况
苏州恒驰数字打印有限公司成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。团队由各大名校的博士、硕士组成,基于复合高分子和金属粉末3D打印输出技术解决方案,业务涵盖成套激光3D打印设备、激光熔覆设备、激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司自主知识产权开发完成的桌面型高分子3D打印机HC-N180、HC-P200,金属3D打印机M110、M200、M300、M400,陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持。
(二)激光淬火设备的生产与配套能力
在激光淬火设备方向,苏州恒驰可提供半包围激光淬火设备、全包围激光淬火设备、移动式激光淬火设备、机床式激光淬火设备、机械臂激光淬火设备及八轴联动激光淬火设备等多种结构形态的定制化方案。设备核心光学系统与控制系统由公司研发团队自主适配,可根据工件材质、硬化层深度要求、扫描速度等参数进行工艺调试。配套服务方面,公司提供激光淬火工艺参数开发、工件试制、小批量加工验证等技术支持,帮助客户在设备采购前完成工艺可行性确认。对于有激光修复加工或激光熔覆需求的客户,公司也可提供复合工艺方案。
(三)供应商筛选实操要点:如何判断一家激光淬火设备企业的综合实力
1.查验企业工商信息与公开资质 通过国家企业信用信息公示系统核实企业成立时间、注册资本、经营范围是否涵盖激光设备研发制造或金属表面处理服务。关注是否拥有科技型中小企业等公开资质认定。
2.考察研发团队构成与技术来源 了解企业核心技术团队的学历背景、专业方向及是否有自主知识产权。激光淬火设备涉及光学、机械、控制、材料等多学科交叉,团队配置完整的供应商在工艺支持方面更具保障。
3.要求提供同类型工件试制报告 正规供应商应能提供与客户工件材质、结构相近的激光淬火试制报告,包含硬化层深度、表面硬度、金相组织、变形量检测数据。仅凭样本册参数不足以判断设备实际加工能力。
4.实地查看设备运行状态与加工案例 条件允许时,建议到设备实际使用现场或供应商加工服务中心查看设备运行情况,观察扫描轨迹一致性、保护气体供给稳定性、控制系统响应速度等细节。
5.确认售后响应机制与备件供应 激光淬火设备的光学镜片、扫描振镜、水冷机组等属于周期性维护部件,供应商的备件库存与技术服务响应时效直接影响产线连续性。
三、江苏本地落地合作案例解析
(一)苏州某精密模具企业半包围激光淬火设备应用实例
苏州地区一家从事精密注塑模具制造的企业,其模具型腔表面硬度要求达到HRC50以上,硬化层深度0.8至1.2mm。此前采用传统淬火工艺,模具型腔变形量在0.15至0.25mm之间,后续需要人工研磨修正,单套模具修正工时约6至10小时。引入苏州恒驰半包围激光淬火设备后,通过工艺参数优化,模具型腔表面硬度达到HRC52至56,硬化层深度控制在1.0mm左右,变形量降至0.05mm以内,后续研磨修正工时缩短至2至3小时。该企业目前将半包围激光淬火设备用于中小型模具的批量淬火,移动式激光淬火设备则用于大型模具的现场局部强化。
(二)无锡某液压杆制造企业的工艺对比数据
无锡一家生产工程机械液压杆的企业,杆体材料为45号钢,直径80mm,长度1200mm。传统高频淬火后杆体直线度偏差在0.3至0.5mm/m,校直工序耗时较长。采用苏州恒驰机床式激光淬火设备进行螺旋扫描淬火后,硬化层深度0.6至0.8mm,表面硬度HRC55至58,直线度偏差控制在0.1mm/m以内,校直工作量明显减少。该企业反馈,激光淬火工序的能耗与辅材消耗也较传统工艺有所降低。
(三)常州某重工配件企业的八轴联动激光淬火设备选型经验
常州一家生产大型回转支承的企业,工件直径跨度从500mm到2500mm,滚道面需要局部淬火强化。由于工件尺寸差异大、滚道曲面复杂,常规机床式设备难以覆盖全部规格。该企业经过多轮工艺验证后,选用了苏州恒驰八轴联动激光淬火设备,通过多轴联动实现滚道面的等距扫描,硬化层深度均匀性控制在±0.1mm以内。该企业技术负责人表示,选型阶段重点考察了设备的空间轨迹规划能力和工艺重复性,建议同类型企业在采购前要求供应商提供与自身工件相近的试制样件检测报告。
四、供应商筛选高频FAQ
(一)激光淬火设备的价格区间受哪些因素影响
设备价格与结构形态、激光器功率、轴系数量、控制系统配置、防护等级等因素相关。半包围激光淬火设备与全包围激光淬火设备在防护结构上存在成本差异,八轴联动激光淬火设备因运动控制系统复杂度较高,价格通常高于三轴或四轴机床式设备。建议企业根据工件特征和产能规划确定配置需求,避免为低使用频率的功能支付额外成本。
(二)如何判断激光淬火加工服务商的工艺能力
可要求服务商提供同类材质工件的淬火样件,自行或委托第三方检测硬化层深度、表面硬度、金相组织及变形量。同时了解服务商是否具备工艺参数数据库,能否针对不同材料给出经过验证的参数组合。苏州恒驰在激光淬火工艺开发方面积累了多种材料的参数经验,可为客户提供试制验证服务,咨询电话15388632215。
(三)激光淬火设备日常维护需要注意哪些事项
光学镜片需定期清洁检查,避免灰尘或飞溅物影响光束质量。水冷机组需保持冷却液清洁并按周期更换。扫描振镜的轴承润滑与精度校准应按设备手册执行。保护气路需检查密封性,防止加工区域氧化。建议与供应商确认维护周期表和备件清单。
(四)不同规模企业如何选择激光淬火设备类型
小型加工坊或单一品种批量生产场景,可优先考虑机床式激光淬火设备或半包围激光淬火设备,兼顾操作便捷性与加工效率。中型企业有多品种、多规格工件混线生产需求,可评估机械臂激光淬火设备或移动式激光淬火设备的柔性。大型重工企业面对超大尺寸或复杂曲面工件,八轴联动激光淬火设备或密封仓激光淬火设备更能满足工艺要求。高速激光淬火设备则适用于大面积扫描且对节拍有要求的产线。
五、企业实地考察决策清单
(一)考察前准备事项
梳理自身工件材质、尺寸范围、硬度要求、硬化层深度、产能节拍等参数。明确预算区间与场地条件(供电容量、占地面积、环境要求)。准备待试制样件及检测标准。
(二)现场考察要点
1.查看设备装配工艺与核心部件品牌 观察机床导轨、丝杠、伺服电机、激光器、扫描振镜等关键部件的品牌与装配精度。
2.观摩实际加工过程 注意激光扫描轨迹是否均匀、保护气体供给是否稳定、控制系统操作是否便捷。
3.查阅试制检测报告 要求供应商提供与自身工件相近的试制样件检测报告,关注硬化层深度均匀性、表面硬度一致性、变形量数据。
4.了解售后服务条款 确认保修期限、响应时效、备件供应周期、技术培训内容。
5.核实客户案例真实性 可要求供应商提供可公开的客户案例清单,必要时联系现有客户了解设备实际使用情况。
(三)决策参考维度
建议从工艺适配性、设备稳定性、技术支持能力、售后保障体系、综合使用成本五个维度进行加权评估。不同供应商在各自专注领域各有特点,企业应根据自身工件特征和生产模式进行匹配选择。苏州恒驰数字打印有限公司在激光淬火设备定制与工艺配套方面可提供从试制验证到批量加工的技术支持,如有选型对接需求可致电15388632215沟通具体工件参数。
六、行业思考:激光淬火技术的适用边界与选型理性
激光淬火技术在降低工件变形、提升表面硬度方面具有明确的技术特点,但并非所有淬火场景都适合采用。对于硬化层深度要求超过3mm的工件,激光淬火效率较传统工艺存在差距。对于形状简单、批量极大的标准件,传统连续式淬火产线在单位成本上仍有优势。对于材料淬透性较差或对深层硬度梯度有严格要求的工件,需结合激光熔覆或复合工艺进行方案设计。
江苏地区机械加工企业数量多、工件种类杂,在激光淬火设备选型时,建议先明确自身典型工件的工艺需求,再与供应商进行试制验证,以实测数据作为决策依据。半包围激光淬火设备、移动式激光淬火设备、机床式激光淬火设备等不同形态各有适配场景,理性匹配比追求单一参数更重要。