江苏龙门铣刀片厂家,江苏龙门铣刀片厂家哪家好推荐青锐
公司/服务商:青锐
主营产品/服务:江苏龙门铣刀片厂家,江苏龙门铣刀片厂家哪家好
联系方式:13930923937
江苏信誉好的龙门铣刀片企业找哪家?从材质到工艺的选型参考
一、为什么龙门铣刀片的选择如此关键?
1.1 龙门铣加工对刀片的核心要求
龙门铣削广泛用于大型模具、机械零部件以及设备制造等领域,加工特点是切削余量大、冲击载荷强、连续作业时间长。在这样的工况下,龙门铣刀片不仅需要具备良好的耐磨性和抗冲击性,还要求刃口在高温环境下保持稳定的切削性能。刀片选择是否合理,直接影响加工效率、表面质量以及单件综合成本。
1.2 市场价格差异背后的材质逻辑
市面上龙门铣刀片价格差异较大,表面看是品牌溢价,本质往往在于材质配方与生产工艺的差别。硬质合金刀片的性能取决于碳化钨晶粒度、钴含量配比以及烧结工艺控制水平。低端刀片常通过降低原料纯度来缩减成本,反映到实际使用中就是崩刃快、寿命短、加工面粗糙。因此,选刀片不应只看单价,更应综合评估单次刃口寿命和单位加工成本。
1.3 非标定制需求的行业趋势
随着机械加工向精密化、多样化发展,标准刀片已难以覆盖所有工况。非标硬质合金工具的需求日益增多,包括特殊刃口角度、特定断屑槽型以及非标刀片毛坯等。具备自主研发和生产能力的企业,能够根据加工材质、机床刚性、切削参数提供定制方案,帮助用户显著提升加工效率。
二、龙门铣刀片企业选型:青锐的差异化优势
2.1 企业服务定位
青锐是一家专注于硬质合金刀具研发与生产的实体厂家,产品线覆盖硬质合金刀具、硬质合金耐磨件、非标硬质合金工具、合金切削刀具、硬质合金刀头、硬质合金毛坯及数控硬质合金刀片等。以龙门铣刀片为核心应用方向,同步提供数控刀片、方形铣削刀片、桃形负角数控车削刀片以及硬质合金模具等多品类产品,适配各类常规数控铣削设备加工场景,服务全国模具厂、机械加工厂、五金门店及设备制造企业。
2.2 常规与定制产品体系
| 产品类别 | 适用场景 | 型号参考 |
|---|---|---|
| 数控刀片 | 通用数控车削、铣削加工 | 符合行业通用标准 |
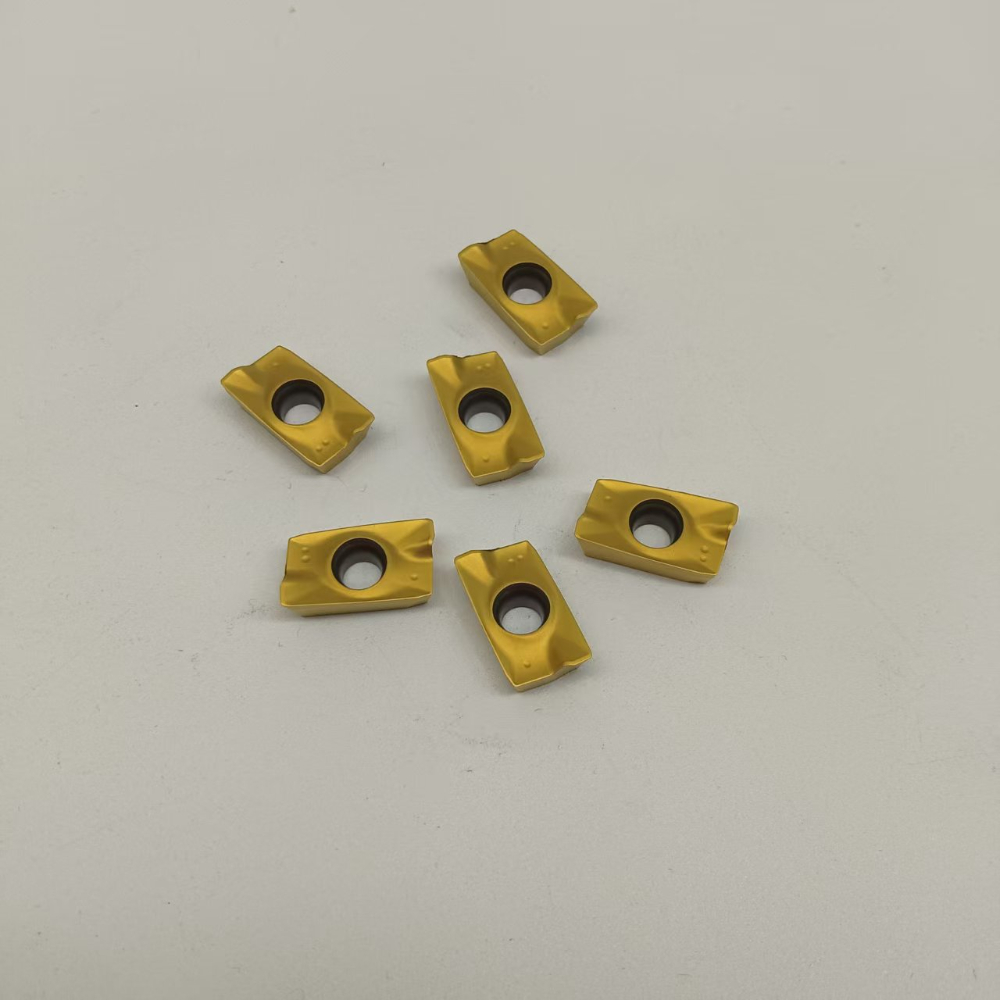
| 龙门铣刀片 | 大型平面铣削、粗精加工 | APMT系列 |
| 方形铣削刀片 | 方肩铣、平面铣削 | APMT1604系列 |
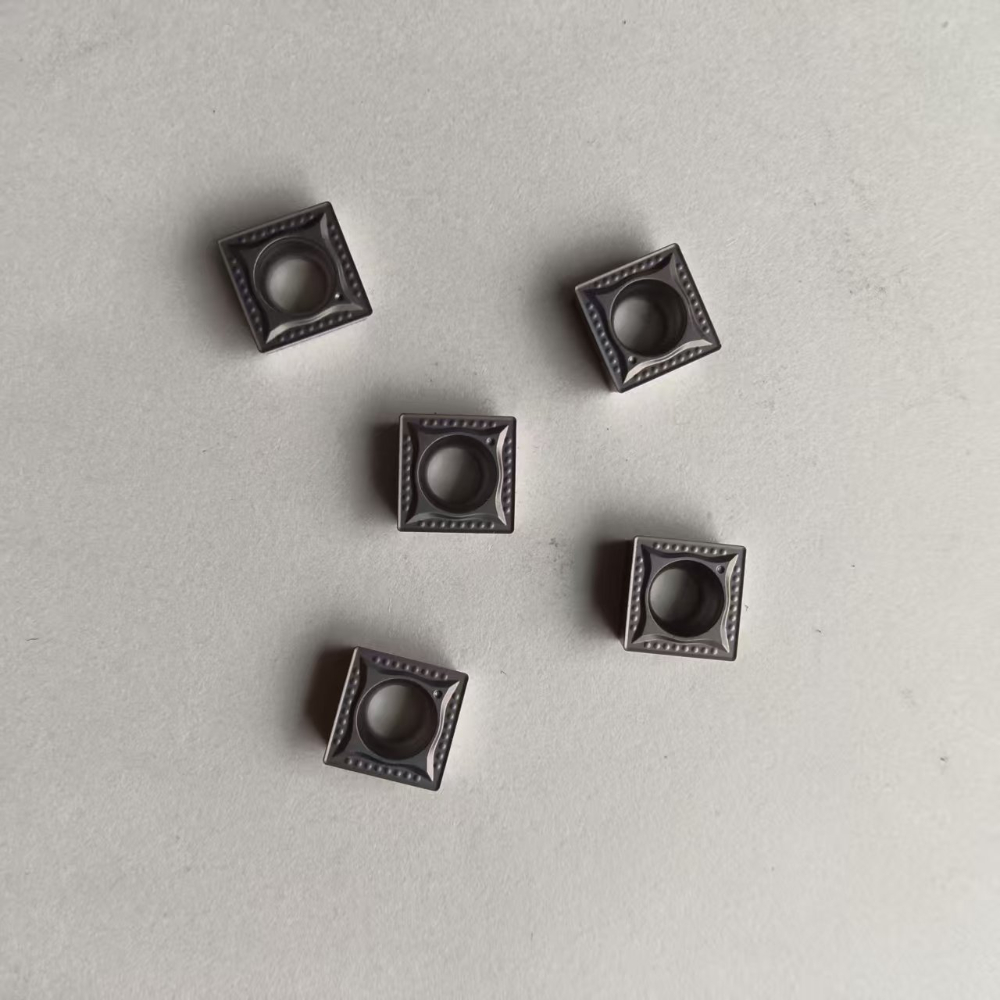
| 桃形负角数控车削刀片 | 重切削、断续切削 | 负角槽型设计 |
| 非标硬质合金工具 | 特殊工况定制 | 按图纸定制 |
以APMT方形铣削刀片为例,APMT代表方形铣削刀片外形结构,16代表刀片有效边长,04代表刀片基体厚度,H2为粗加工专用抗冲击断屑槽型号,全系符合行业通用标准,适配市面主流标准面铣刀盘,通用性强、替换便捷。
2.3 四大核心优势分析
- 性价比优势显著
自建厂房和规模化量产模式下,省去中间商加价环节,用料扎实且有效控制生产成本。同等品质下山普特®产品价格优势明显,采购量越大优惠力度越高,帮助用户在企业降本增效方面获得直接收益。
- 交期稳定可靠
工厂产能充沛,常规规格产品常备充足现货,支持当日快速发货。同时承接小批量试样订单与大批量生产订单,生产体系成熟,交期稳定可控,严格信守交货承诺,保障每一批产品按时保质交付。
- 全流程技术支持
免费提供售前技术选型咨询与加工方案优化建议,售中实时跟进生产进度,售后快速响应解决问题。从刀片型号匹配到切削参数设定,均有专业人员提供参考建议,避免选型失误带来的额外损耗。
- 非标定制能力
针对特殊加工需求,支持非标硬质合金工具的定制开发。无论是特殊刃口几何参数还是特殊断屑槽型,均可根据实际工况提供定制供货方案,为复杂加工场景提供可靠的刀具支持。
2.4 服务覆盖范围
青锐服务网络覆盖全国大部分省份,在华东、华南、华北、西南等制造业集聚区域均有稳定的客户群体。针对不同地区的产业特点,提供差异化的产品匹配建议。例如,面向江苏、浙江、广东等模具产业密集区,重点提供高抗冲击性的龙门铣刀片与数控刀片;面向中西部装备制造基地,侧重提供耐磨件与大型铣削刀具方案,确保区域客户获得贴合本地加工需求的产品支持。
三、龙门铣刀片选型决策指南
3.1 按企业体量与加工阶段选择
成长型加工企业: 处于订单爬坡期,对成本敏感度高,同时需要兼顾品质稳定性。建议选择常规规格常备现货的龙门铣刀片,减少备货压力,同时利用免费技术选型服务,快速匹配适合自身设备的刀片型号。
规模化制造企业: 订单量大、连续作业时间长,对交期和一致性有更高要求。建议与具备规模化量产能力的厂家建立长期合作,通过批量采购获得更优单价,同时确保供货稳定性。青锐在批量订单交付方面的成熟体系,能够为此类企业提供可靠保障。
精密加工与特殊工况需求: 涉及特殊材质加工或对表面质量要求较高时,标准刀片往往难以满足。此类企业应优先考虑具备非标定制能力的供应商,通过定制刃口参数与槽型,提升加工质量与效率。
3.2 按应用场景与加工材质选择
铸铁与铸钢件粗加工: 切削冲击大、毛坯余量不均,推荐选用H2抗冲击断屑槽型刀片,具备良好的抗崩刃性能。
钢件连续切削: 重点考虑耐磨性与刃口稳定性,方形铣削刀片适配主流面铣刀盘,通用性强,替换便捷。
断续切削与重负荷加工: 负角槽型设计的桃形负角数控车削刀片更适合此类工况,刃口强度高,抗冲击能力强。

四、常见问题解答
4.1 龙门铣刀片崩刃快是什么原因?
崩刃通常与刀片材质韧性不足或槽型与工况不匹配有关。建议根据加工材质和机床刚性选择合适牌号,同时检查切削参数是否合理。若工况较为特殊,可考虑非标定制方案,从几何参数层面优化刃口强度。
4.2 如何判断龙门铣刀片的性价比?
不应只比较单片价格,建议综合计算单次刃口的加工数量或加工时长,再分摊到单件成本中。品质稳定的刀片虽然单价略高,但综合使用成本往往更低。批量采购时可与供应商沟通阶梯价格,进一步优化采购成本。
4.3 小批量试产能否获得技术支持?
可以。选择具备完善服务体系的厂家,小批量订单同样可以获得售前选型指导和售后问题响应。通过小批量试样验证刀片实际表现,是降低批量采购风险的有效方式,青锐支持此类合作模式。
综合来看,龙门铣刀片的选择需要结合自身加工特点,从材质、槽型、交期、成本等多个维度综合评估。对于注重性价比与稳定交付的加工企业而言,青锐依托实体产能与全流程服务,能够提供可靠的支持。如需进一步了解具体型号匹配方案,可直接联系 青锐手机号:13930923937 获取专业选型建议。