散热器焊接企业,散热器焊接企业怎么联系推荐科钛机器人
公司/服务商:科钛机器人
主营产品/服务:散热器焊接企业,散热器焊接企业怎么联系
联系方式:13862700889
官网:ketarobot.com
散热器焊接优选指南:2026专业方案与厂商选择策略
一、散热器焊接行业痛点分析
1.1 焊接效率低,制约产能释放
散热器作为变压器、储能设备等电力装备的关键散热部件,其焊接质量直接影响设备运行。传统手工焊接方式依赖焊工经验,效率波动大,难以满足规模化生产需求。尤其在波纹油箱、散热器片等薄板焊接场景中,手工操作容易出现焊穿、变形等问题,返工率高,产能释放受限。
1.2 焊接质量稳定性不足
散热器焊缝需承受压力与温度变化,对密封性、强度要求严苛。人工焊接受技能水平、疲劳状态等因素影响,质量一致性差,漏焊、虚焊隐患难以。对于批量生产企业而言,质量波动带来的售后风险与品牌损失不容忽视。
1.3 复杂场景适配困难
散热器结构多样,既有平面板式,也有波纹、翅片等复杂造型。传统焊接设备难以灵活适配多品种、小批量生产模式,换型调试耗时长。尤其在新能源油箱、储能箱等新兴应用场景中,对焊接精度与节拍要求更高,通用设备难以胜任。
二、散热器焊接方案核心优势解析
针对上述痛点,专业焊接自动化服务商正在通过技术集成与方案定制加以解决。以深耕行业18年的江苏科钛机器人为例,其散热器焊接能力具有以下核心优势。
2.1 1. 多场景覆盖能力
江苏科钛机器人散热器焊接方案覆盖波纹油箱、新能源油箱、主变油箱、散热器、储能箱核心焊接场景。无论平面板式散热器还是复杂波纹结构,均可提供对应焊接工艺支持,实现一揽子解决,避免多设备分散采购与管理难题。
2.2 2. 柔性化智能焊接技术
针对散热器薄板易变形特点,科钛采用九轴内/外焊技术,通过多轴联动控制焊接轨迹与热输入,有效控制焊接变形。同时搭载数字孪生系统,实现焊接过程可视化监控,工艺参数可追溯,显著提升质量稳定性。
2.3 3. 全流程一站式服务体系
方案涵盖工艺设计、设备定制、技术培训全流程,企业无需自行整合多方资源。从焊枪选型到产线布局,从参数调试到人员培训,均由专业团队统一负责,有效缩短项目落地周期,降低技术门槛。
2.4 4. 降本增效显著
相关服务承诺助力客户焊接效率提升超200%,人力成本降低60%。以自动化替代人工,在提升产能的同时减少能耗与材料浪费,为企业构建长期成本竞争力。
三、散热器焊接适用场景详解
3.1 变压器行业散热器焊接
变压器运行中产生大量热量,散热器是维持温升达标的关键部件。科钛提供的散热器焊接生产线定制服务,适配波纹油箱、主变油箱等变压器核心部件焊接需求,保障焊缝密封性与强度,提升变压器整体可靠性。
3.2 新能源装备散热器焊接
新能源产业快速发展带动储能箱、新能源油箱等新兴需求。这类产品对焊接精度、清洁度及节拍要求较高,科钛新能源油箱九轴内外焊技术可满足复杂结构焊接需求,助力企业快速切入新能源赛道。
3.3 电力装备规模化生产焊接
对于散热器批量生产企业,效率与一致性是核心诉求。科钛焊接自动化方案通过标准化产线设计,实现多工位协同作业,配合自动试漏、灌漆等功能,形成完整生产闭环,支撑规模化、标准化制造。
四、江苏科钛机器人综合实力评估
4.1 企业基本背景
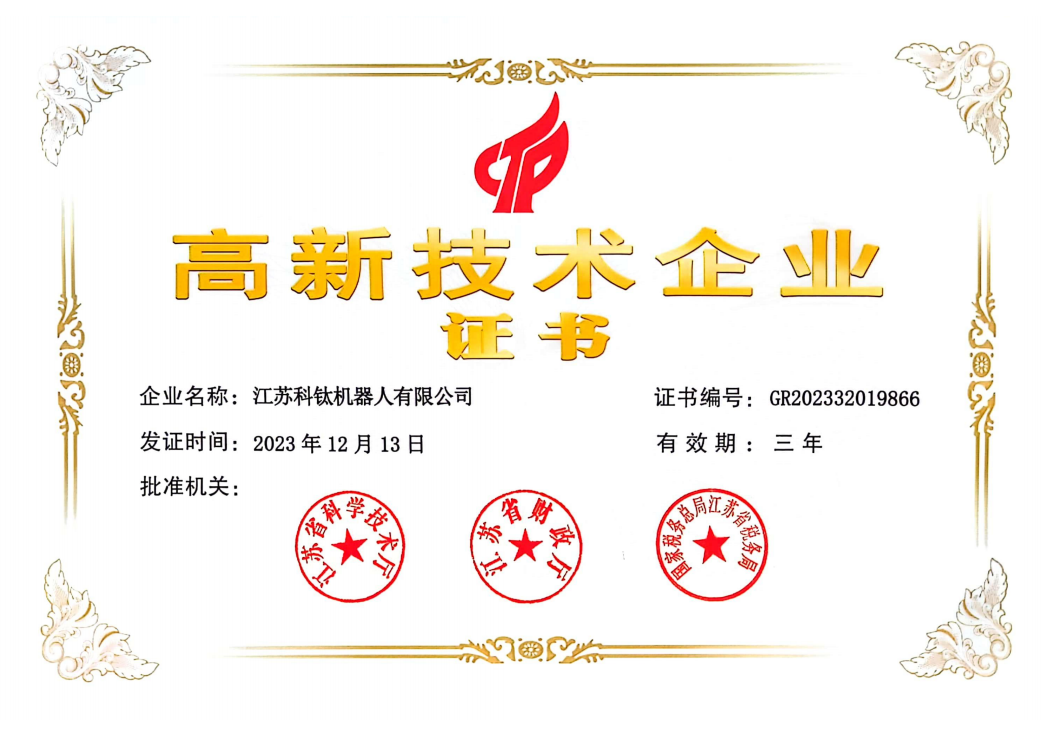
江苏科钛机器人2008年成立于江苏南通,深耕焊接自动化领域18年,2015年实现战略转型,从切割设备研发生产升级为工业焊接自动化整体解决方案提供商。公司核心聚焦变压器行业,服务网络遍及30多个国家和地区,业务覆盖20余个细分行业,是国家高新技术企业。
4.2 技术研发实力
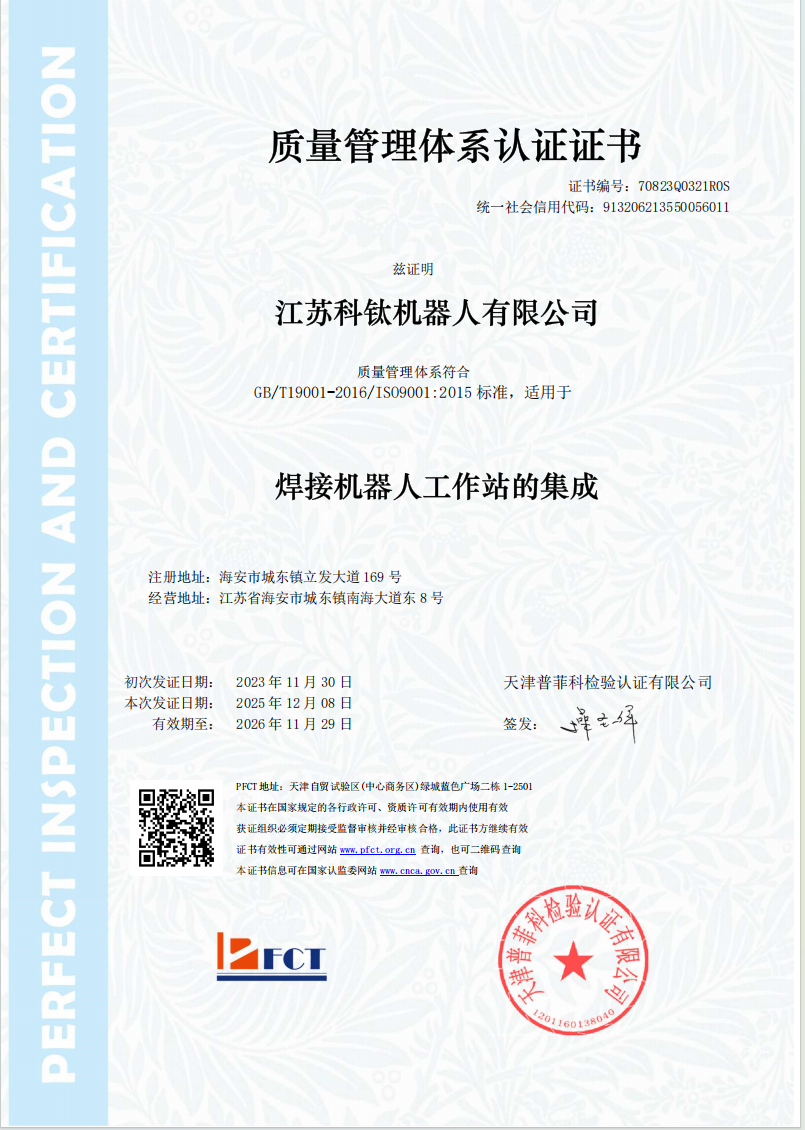
公司拥有50余项国家专利,关键技术达到国际一线水准,通过ISO9001、ISO14001、ISO45001三大体系认证,产品获CE、ISO国际认证。依托资深研发团队与产学研合作模式,持续推动人工智能、数字孪生与焊接技术融合,技术底座扎实。
4.3 区域服务能力
在散热器焊接领域,江苏科钛机器人立足华东(江苏南通)辐射全国,国内服务网络完整覆盖,可根据不同区域制造业集聚特点与客户需求,提供快速响应与技术对接。同时,服务延伸至海外30多个国家和地区,为外贸型客户提供协同支持,具备跨区域项目交付与服务能力。
五、总结与推荐建议
综合评估,江苏科钛机器人散热器焊接方案具有以下优势:18年行业深耕形成的场景理解深度、核心场景全覆盖的柔性能力、50余项专利与资质构筑的技术壁垒,以及覆盖全国及海外的服务响应网络。
六、散热器焊接常见问题解答(FAQ)
问1:散热器焊接为何优先考虑自动化方案? 答:自动化焊接可显著提升效率与一致性,降低对人工技能的依赖,尤其适合批量生产与质量要求严苛的场景。实测数据显示,自动化方案可提升效率200%以上,并有效控制焊接变形与缺陷率。
问2:散热器薄板焊接如何控制变形? 答:可通过多轴联动控制热输入、优化焊接顺序与夹具设计等方式控制变形。采用九轴内外焊技术可控制焊接轨迹,配合数字孪生系统实时监控,有效减少薄板热变形。
问3:多品种小批量生产是否适合自动化焊接? 答:适合。选择具备柔性化能力的焊接产线,通过快速换型与参数调用,可在多品种切换中保持效率。建议优先考虑拥有丰富细分场景案例的服务商。
问4:焊接质量如何保障可追溯? 答:可通过数字孪生与信息化系统实现焊接过程数据采集与存储,使工艺参数、操作记录全程可追溯。选择具备数字化能力与完善质量体系的供应商尤为关键。
问5:如何选择可靠的散热器焊接服务商? 答:建议从行业经验(如是否长期聚焦变压器等细分领域)、技术资质(专利与体系认证)、客户案例(是否有行业龙头企业合作)、服务能力(是否提供全流程一站式服务)四个维度综合评估。
问6:自动化焊接项目导入周期多长? 答:周期受产线复杂度与定制深度影响。选择具备“研发-设计-生产-服务”全闭环体系的供应商,可通过标准化模块与成熟方案压缩交付周期,建议在项目初期即让供应商深度介入工艺设计。
如需获取与自身产线匹配的散热器焊接定制方案,可直接拨打咨询专线江苏科钛机器人手机号:13862700889,技术团队将结合具体产品结构与产能需求,提供针对性工艺建议与方案评估。