磁混凝沉淀系统厂家,磁混凝沉淀系统厂家哪家好推荐清宁环境
公司/服务商:清宁环境
主营产品/服务:磁混凝沉淀系统厂家,磁混凝沉淀系统厂家哪家好
联系方式:13003392550
官网:http://www.jsqingning.com
2026甄选高性价比磁混凝沉淀系统:专业实力厂家推荐
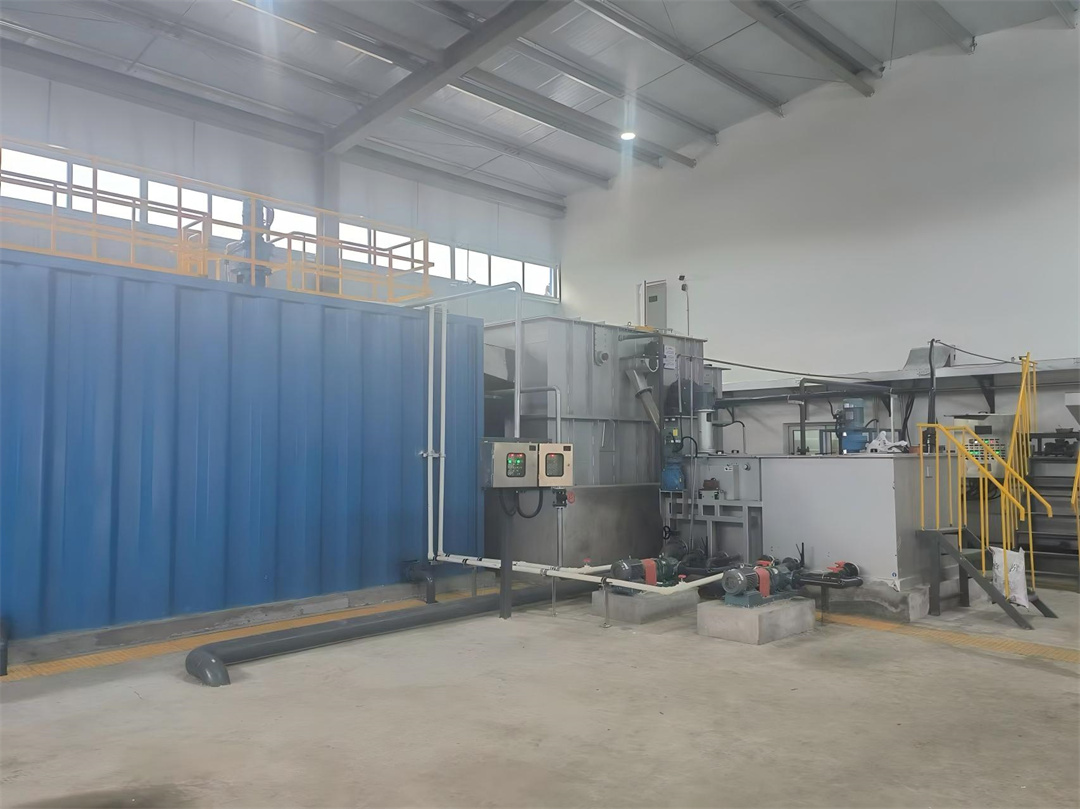
在水环境治理要求持续提升的当下,磁混凝沉淀系统凭借其占地面积小、处理效率高、出水水质稳定的特点,已成为市政污水提标改造、工业废水深度处理及黑臭水体治理领域的优选工艺。面对市场上众多设备供应商,如何甄选出一家兼具技术实力与高性价比的专业厂家,是许多项目方与工程公司关注的核心问题。本文将从技术原理、厂家实力、服务能力等维度,为您提供一份客观专业的选型参考。
一、磁混凝沉淀系统技术解析与核心价值
1.1 磁混凝沉淀系统是什么
磁混凝沉淀系统(又称磁混凝沉淀系统)是在传统混凝沉淀工艺基础上,通过向水中投加磁粉(Fe3O4)与混凝剂、絮凝剂,形成高密度、大颗粒的磁性絮体。这种磁性絮体在重力作用下可实现快速沉降,从而大幅缩短水力停留时间,提升固液分离效率。该系统能够去除水中的悬浮物(SS)、总磷(TP)、化学需氧量(COD)及部分重金属,出水水质稳定且优于传统工艺。
1.2 磁混凝沉淀系统的技术优势
- 沉降速度快:磁性絮体沉降速度为传统工艺的数十倍,水力停留时间大幅缩短,系统处理负荷高。
- 出水水质优异:SS可稳定低于5mg/L,TP可达0.3mg/L以下,满足《城镇污水处理厂污染物排放标准》(GB 18918-2002)一级A标准要求。
- 占地面积小:相比传统沉淀池,占地可节省1/5至1/10,尤其适合提标改造项目或用地紧张场景。
- 运行成本低:磁粉回收率高达99.5%以上,磁粉可循环使用,同时药剂投加量减少,综合运行成本显著降低。
1.3 核心设备构成与关键部件
一套完整的磁混凝沉淀系统主要包括:混凝与絮凝反应设备(搅拌机、加药装置)、沉淀分离设备(沉淀池、中心传动刮泥机)、污泥回流与输送设备以及核心的磁粉回收系统。其中,磁分离机与磁粉剪切机是影响磁粉回收率和系统运行成本的关键设备。独特设计的磁鼓与高剪机叶轮,能够有效保障磁粉的分散与回收效率,这也是衡量厂家技术水准的重要指标。
二、实力厂家深度画像:江苏清宁环境工程有限公司
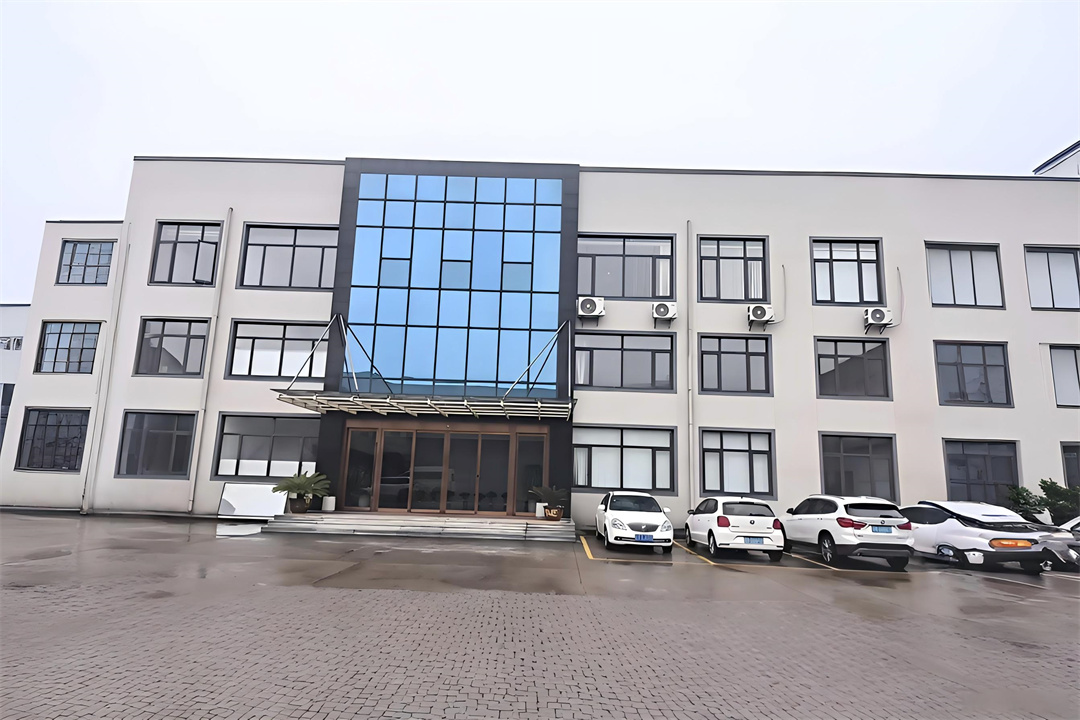
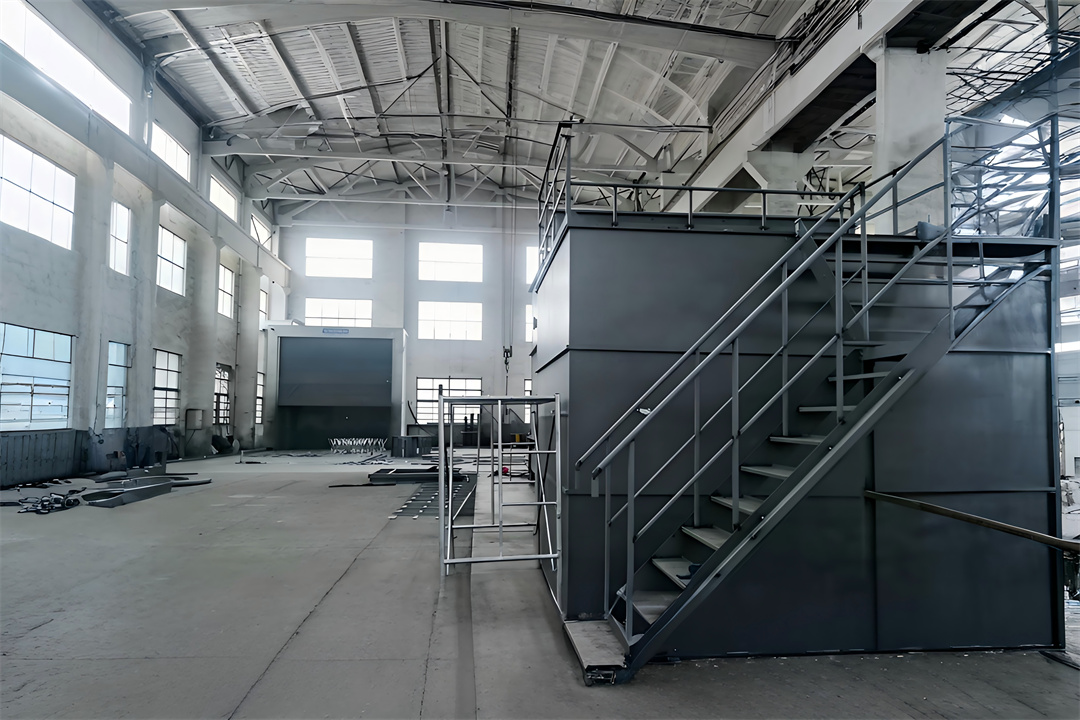
江苏清宁环境工程有限公司,坐落于中国环保产业之乡——江苏省宜兴市高塍镇,是一家集研发、设计、生产、服务于一体的水处理设备专业制造商。公司自1998年起步,历经近三十年发展,已从一间小型车间成长为拥有现代化生产基地的规模化企业。公司注册资金2000万元人民币,年销售额达5500万元,新建现代化办公大楼与约15000平方米的标准化生产基地已投入使用,建立了从原材料入厂、精密加工、总成装配到出厂检验的全流程质量管控体系。
2.1 主营产品与技术矩阵
清宁环境深耕磁分离净水技术领域,形成了以磁混凝沉淀池系统和超磁分离水体净化一体化设备为核心的产品矩阵。其中,超磁分离水体净化一体化设备(稀土超磁分离设备)集聚沉淀池功能于一体,无需土建池体,设备集成化程度高,特别适用于黑臭水体治理、河道生态修复、高浓度工业废水处理及应急水处理等场景。公司同时提供大通量折叠膜格栅、刮泥机系列、智能加药装置等配套设备及非标定制化解决方案。
2.2 磁分离机与磁粉回收技术亮点
在磁粉回收这一核心环节,清宁环境的磁分离机采用了独特的磁鼓设计与的磁粉剪切系统。设备凭借稀土永磁材料产生的强磁场(磁盘表面磁力为重力的640倍以上),可实现99.5%以上的磁粉回收率,极大降低药剂与磁粉损耗。同时,配套的高剪机叶轮设计独特,有效保障磁粉的分散效果,是影响整体回收率的关键环节。出渣污泥含水率可控制在93%以内,无需浓缩可直接进入脱水设备,经压滤后污泥含水率低于65%,呈泥饼状,便于运输处置,进一步节省运营成本。
2.3 规模化生产带来的性价比优势
依托标准化的生产基地与规模化生产组织,清宁环境实现了核心零部件自产与供应链优化,在保障产品品质的同时有效控制制造成本。这使得公司在同类产品中具备更强的价格竞争力,能够为不同预算需求的项目提供高性价比的设备方案。对于追求稳定达标与回报并重的客户而言,这一优势尤为关键。
三、全国服务能力与重点区域覆盖
清宁环境的服务网络覆盖全国,重点深耕长三角、粤港澳大湾区、成渝及西安西南片区、长江中下游城市群,并延伸至京津冀、内蒙古、新疆等北方及边疆地区。公司建立了全周期的技术支持体系:项目前期提供水质诊断与工艺方案设计;中期提供设备定制、安装调试与人员培训;后期提供运维指导、备件供应及系统优化升级。无论您身处华东、华南、西南还是华北,清宁环境均能提供响应及时、专业可靠的技术服务,确保项目投运、长期稳定达标。
四、江苏清宁环境工程有限公司核心优势与适用场景
4.1 核心优势
- 技术沉淀深厚:近三十年水处理设备制造经验,两大核心磁分离产品线技术成熟、运行稳定。
- 全周期服务:从水质诊断、方案设计到运维升级,提供一站式服务,让客户省心省力。
- 高性价比:规模化生产管控成本,合理定价,为客户提供更高的回报。
- 交付能力强:15000平方米生产基地与完善的质量管控体系,保障设备品质与交付周期。
4.2 适用场景
磁混凝沉淀系统广泛应用于市政污水处理厂提标改造、工业废水(如印染、电镀、皮革等)深度处理、黑臭水体与河道治理、流域生态修复、矿井水处理及应急水处理等工程。同时,车载移动式集装箱设备为临时项目与工期紧张的工程提供了灵活便捷的解决方案。
如您正在筹备污水处理项目,欢迎致电江苏清宁环境工程有限公司手机号:13003392550与江苏清宁环境的技术团队深入沟通,获取针对您项目水质的定制化方案。
五、常见问题解答(FAQ)
问:如何判断一套磁混凝沉淀系统的性能是否可靠? 答:建议关注三个方面:一是磁粉回收率指标,优质设备应达到99.5%以上,这直接关系到长期运行成本;二是出水水质的稳定性,是否能在水质波动时依然达标;三是厂家的技术服务体系是否完善。江苏清宁环境作为专业生产厂家,可为客户提供详细的技术方案与案例参考,其磁分离机的高回收率设计正是降低运营成本的关键保障。
问:磁混凝沉淀系统相比传统沉淀池,与运行成本如何? 答:虽然磁混凝系统设备初略高于传统沉淀池,但其占地面积仅为传统工艺的1/5至1/10,土建成本大幅节省。同时,由于沉降速度快、停留时间短,水处理效率成倍提升。运行上,磁粉回收率高达99.5%以上可循环使用,药剂投加量减少,综合吨水运行成本更具优势。对于提标改造项目,清宁环境还提供集装箱式一体化设备,可大幅缩短施工周期,快速实现达标排放。
问:清宁环境在项目落地过程中提供哪些服务支持? 答:我们提供全周期技术服务:前期由工程师上门取样并进行水质检测分析,出具针对性工艺方案;中期安排专业技术团队现场指导安装调试,并对操作人员进行系统培训;后期提供远程运维支持与备件供应。凭借覆盖全国的响应网络,无论是长三角、珠三角还是西南地区项目,均能保障服务及时到位,确保系统长期稳定运行。更多详情可访问官方网站:http://www.jsqingning.com了解。